

挤出机螺杆磨损到什么程度必须更换?
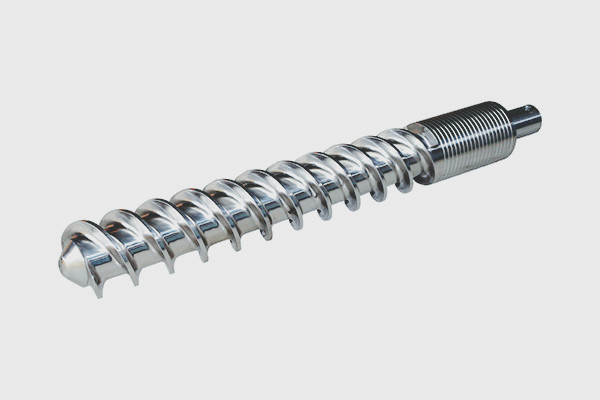
很多挤出机操作工都有这种经历:产量慢慢往下掉,熔体温度悄悄往上爬,把螺杆转速提上去勉强维持线速,但心里清楚这台机器“不对劲”了。问题十有八九出在挤出机螺杆与机筒的配合间隙上。判断该不该换,靠的不是“感觉”,而是几个可以量化的硬指标。
先看径向间隙与螺槽深度的比值
这是行业里比较通用的一条判据。操作方法很简单:把螺杆从机筒中抽出,用内径千分尺测量机筒计量段内径,再用外径千分尺测量螺杆对应位置的螺纹顶部直径,两者之差的一半就是径向间隙。把测得的间隙值与螺杆计量段螺槽深度做一个比值,对比新机时的初始值。对于直径60mm以下的小螺杆,当这个比值达到初期的2到2.5倍时,如果条件允许就应安排修复或更换;达到3倍时,更换新螺杆基本没有商量余地。
看产量对转速的响应是否“迟钝”
更直观的办法是看生产数据。如果工艺记录显示,为了维持同样的挤出产量,挤出机螺杆的转速在持续上调,这就是一个明确的磨损信号。间隙变大以后,漏流增加,每转实际输送的物料量在减少,机器必须转得更快才能补回来。转速上去了,剪切热也跟着增加,熔体温度会进一步升高,形成一个恶性循环。当你发现熔体温度比正常值高了十几度、制品开始出现凝胶或晶点时,间隙已经大到相当程度了。
观察制品表面是否出现规律性缺陷
磨损引起的间隙增大会导致熔体在螺棱顶部倒流加剧,这种倒流往往不是均匀的,而是带有周期性脉动。反映到制品上,可能是挤出片材表面出现规律性的厚薄纹,或者管材内壁有螺旋状的波纹。这类缺陷不会因为调整温度或牵引速度而消失,因为它来自螺杆本身的几何损伤。
什么时候“必须”换?什么时候可以“再撑一撑”?
如果径向间隙刚超过初始值的1.5倍,产量下降还不明显,可以考虑只修复螺杆——比如堆焊螺棱然后重新磨削到设计尺寸。但如果是机筒内壁也出现了明显的沟槽或椭圆度,单纯换挤出机螺杆就解决不了问题了,必须螺杆和机筒成套更换。另外,如果螺杆出现了螺棱裂纹、扭转变形或者明显的弯曲,不管间隙测出来多少,都应该直接更换。这些结构性损伤不会因为“再撑一阵”而自行消失,只会把机筒一起拖下水。
判断挤出机螺杆该不该换,核心就一句话:看间隙、看数据、看制品。三者只要有一个亮红灯,就该动手了。
下一篇:已经是最后一页了
返回相关资讯
 平行双螺杆挤出机如何实现高效混合与稳定输出?探秘其两大核心部件料筒与螺杆的协同设计 2025-11-05
 冷喂料橡胶挤出机旁压辊加料装置有什么特点? 2017-05-26
 宁波采购一套橡胶挤出机设备价格贵吗? 2020-08-21
 橡胶挤出机与硅胶挤出机有何区别? 2019-03-20
 如何提高冷喂料螺杆的工作年限? 2021-04-19
 如何更好的选择橡胶挤出机螺杆机筒?一篇文章告诉你! 2024-12-18
 造成橡胶挤出机螺杆机筒磨损的六大原因 2017-01-13
 双螺杆橡胶挤出机的优势有哪些? 2019-02-20
 冷喂料螺杆的优劣标准可以用什么来衡量? 2022-01-05
 如何为新生产线选配合适的橡胶挤出机螺杆与机筒配置? 2026-05-18