

橡胶挤出机机筒的修复方法
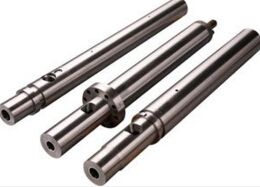
橡胶挤出机机筒的内表面硬度高于橡胶挤出机螺杆,它的损坏要比橡胶挤出机螺杆来得晚。橡胶挤出机机筒的报废就是内径直径由于时间磨损而增大。
橡胶挤出机机筒的修复方法:
1、橡胶挤出机机筒因磨损而增加直径的机筒,如果橡胶挤出机机筒还有一定的渗氮层时,可把机筒内孔直接进行镗孔,研磨至一个新的直径尺寸,然后按此直径配制新挤出机螺杆。
2、橡胶挤出机机筒内径经机加工修整重新浇铸合金,厚度在1~2mm间,然后精加工至尺寸。
3、一般情况下橡胶挤出机机筒的均化段磨损较快,可将此段(取5~7D长)经镗孔修整,再配一个渗氮合金钢衬套,橡胶挤出机机筒内孔直径参照挤出机螺杆直径,橡胶挤出机机筒和橡胶挤出机螺杆留在正常配合间隙,进行加工配制。
下一篇:双合金螺杆有什么特点?
返回相关资讯
 热喂料压出螺杆的结构特征 2018-07-23
 橡胶挤出机各段工作特点 2019-08-02
 注塑机螺杆机筒的三种磨损类型 2022-03-30
 橡胶挤出机操作人员工作须知 2016-08-30
 塑料挤出机螺杆的选型方法 2021-09-23
 塑料注塑机双合金螺杆射咀的拆卸方法 2022-05-20
 橡胶挤出机螺杆的使用、保养和保存 2022-03-17
 橡胶挤出机螺杆机筒的结构分析 2016-08-31
 同向平行双螺杆挤出机优点 2016-12-12
 宁波橡胶挤出机多少钱一台 2019-12-03