

橡胶挤出机螺杆和机筒的修复方法
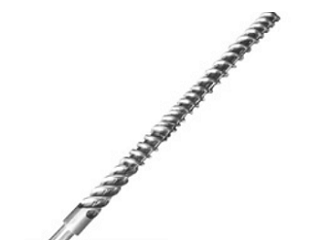
橡胶挤出机螺杆的修复方法:
1、扭断的螺杆要根据机筒的实际内径来考虑,按与机筒的正常间隙给出新螺杆的外径偏差进行制造;
2、磨损螺杆直径缩小的螺纹表面经处理后,热喷涂耐磨合金,然后再经磨削加工至尺寸。这种方法一般有专业喷涂厂加工修复,费用还比较低;
4、修复螺杆也可用表面镀硬铬方法,铬也是耐磨和抗腐蚀的金属,但硬的铬层比较容易脱落。
橡胶挤出机机筒的修复方法:
1、因磨损增加直径的机筒,如果还有一定的渗氮层时,可把机筒内孔直接进行镗孔,研磨至一个新的直径尺寸,然后按此直径配制新螺杆;
2、机筒内径经机加工修整重新浇铸合金,厚度在1~2mm间,然后精加工至尺寸。
上一篇:橡胶挤出机螺杆的结构
返回相关资讯
 宁波橡胶挤出机多少钱一台 2019-12-03
 锥形双螺杆挤出机损坏的原因是什么 2016-12-13
 注塑机机筒材料及强度计算 2022-06-23
 如何正确清洗注塑机螺杆机筒?清洗方法介绍! 2025-02-24
 剖分式同向平行双螺杆挤出机结构特点 2016-12-19
 塑料注塑机螺杆机筒使用的十二原则 2021-12-08
 橡胶挤出机机头的类型和结构详解 2016-08-09
 塑料挤出机机筒螺杆发货前,厂家需要做哪些工作? 2024-05-17
 橡胶挤出机螺杆和机筒的修复方法 2019-05-20
 平行双螺杆机筒的规格,参数,材料及工艺 2016-08-09